Artykuł sponsorowany
Dlaczego drgania posuwu w frezarce zależą nie tylko od napędu, ale też od geometrii i wyważenia rolek
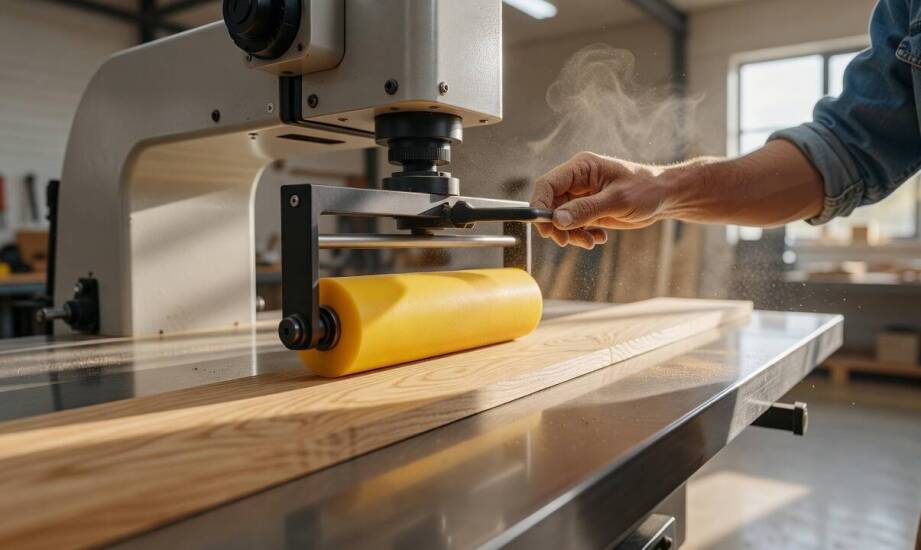
Identyczny napęd posuwu w maszynie do obróbki drewna może pracować całkowicie płynnie albo wpadać w niszczący rezonans. Decydującym czynnikiem rzadko jest sam silnik elektryczny czy zastosowana przekładnia mechaniczna. Prawdziwe przyczyny wibracji kryją się w podzespołach bezpośrednio stykających się z surowcem. Nawet minimalne różnice w geometrii oraz rozkładzie masy obracających się elementów determinują kulturę pracy całego układu. Zignorowanie tych z pozoru błahych parametrów sprawia, że mechanizm zaczyna generować drgania przenoszone na obrabiany detal oraz sztywny korpus urządzenia. Zjawisko to potrafi zniweczyć wysiłek operatora nawet przy użyciu bardzo ostrych narzędzi tnących.
Przeczytaj również: Informatyka dla dzieci i nastolatków
Niewyważenie masowe a błędy profilu bieżni
Oś obrotu każdego elementu wirującego musi idealnie pokrywać się z jego rzeczywistym środkiem ciężkości. Niewyważenie masowe powstaje wtedy, gdy masa stali lub aluminium jest rozłożona niesymetrycznie względem osi wałka centralnego. Taka anomalia generuje szkodliwą siłę odśrodkową, która zmienia się w sposób sinusoidalny wraz z każdym kolejnym obrotem napędu. Brak odpowiedniego wyważenia dynamicznego wzbudza narastające drgania o amplitudzie wprost proporcjonalnej do masy wirującej. Zjawisko to uderza bezpośrednio w łożyskowanie maszyny stolarskiej, co znacząco skraca jej czas bezawaryjnej pracy.
Przeczytaj również: Narzędzia do edycji filmów
Błąd profilu bieżni stanowi kolejne zagrożenie dla precyzyjnej obróbki drewna. W codziennej praktyce warsztatowej defekt ten określa się mianem bicia promieniowego. Odchylenie kształtu od idealnej okrągłości sprawia, że zewnętrzna powierzchnia cylindra cyklicznie naciska na przesuwną deskę ze zmienną siłą. Nieregularny kontakt narzędzia skrawającego z materiałem sumuje się z drganiami napędu, wyraźnie obniżając gładkość wyfrezowanej powierzchni. Odpowiednio dobrane rolki do posuwu frezarki muszą charakteryzować się minimalnym biciem promieniowym, aby zapobiegać uderzeniom o strukturę drewna. Skutecznym rozwiązaniem pozostaje rygorystyczna kontrola wymiarowa wszystkich detali już podczas ich kształtowania na maszynach sterowanych numerycznie.
Przeczytaj również: Specjalne systemy informatyczne
Wpływ geometrii elementów na stabilny kontakt
Utrzymanie stałej prędkości przesuwanego drewna wymaga perfekcyjnej zgodności średnic wszystkich modułów wbudowanych w dany mechanizm. Najdrobniejsze odchylenia wymiarowe zmuszają sąsiednie wałki do obracania się z różnymi prędkościami obwodowymi. Różnica w prędkościach liniowych prowadzi do powstawania szkodliwego zjawiska mikroślizgu na granicy styku metalu z surowcem. Zaburza to płynność przemieszczania materiału w strefie cięcia wrzeciona.
Współosiowość stalowego rdzenia z zespołem łożyskującym gwarantuje równomierny i mocny nacisk na całej dostępnej szerokości wprowadzanej deski. Inżynierowie utrzymania ruchu zwracają również baczną uwagę na chropowatość zewnętrzną samego walca. Zbyt gładka bieżnia łatwo traci przyczepność przy wprowadzaniu ciężkich, litych kawałków surowca, zatrzymując proces podawania. Nadmierna chropowatość zostawia z kolei głębokie odciski na miękkim materiale sosnowym, wymuszając wdrożenie dodatkowych zabiegów szlifowania.
Współczesne linie obróbcze często wykorzystują specjalne poliuretanowe nakładki pochłaniające znaczną część energii drgań. Elastyczność technicznego tworzywa kompensuje drobne nierówności drewna, ale wymaga użycia idealnie spasowanego i sztywnego rdzenia nośnego. Odpowiedzialny za produkcję tego typu komponentów SPOROL precyzyjnie kontroluje wymiary toczonych detali, eliminując ryzyko luzów między osią a elastyczną oponą. Objawy zaniedbań w tym obszarze pojawiają się znacznie wcześniej niż fizyczne zniszczenie maszyny. Mikroślizgi tworzą na ciętej desce regularne fale oraz niewielkie wyrwania włókien drzewnych.
Kompleksowa kontrola parametrów posuwu obrabiarki
Bezpieczna praca sprzętu stolarskiego zależy od jednoczesnego zapanowania nad wyważeniem wirników, precyzją wymiarową bieżni oraz gładkością powierzchni kontaktowej. Wyeliminowanie wyłącznie jednego ze wskazanych defektów konstrukcyjnych nie wystarczy do pełnego wygaszenia rezonansu w układzie napędowym. Prawidłowe funkcjonowanie całego zespołu mechanicznego opiera się na utrzymaniu ekstremalnie wąskich tolerancji wymiarowych na etapie toczenia podzespołów. Reguła ta dotyczy zarówno głównych wałków, jak i współpracujących z nimi profilowanych tarcz, krążków kopiujących i docisków.
Przedsiębiorstwo SPOROL od 1988 roku gromadzi doświadczenie w specjalistycznej obróbce metali, dostarczając producentom zaawansowanych maszyn dopracowane elementy stalowe i aluminiowe. Precyzyjnie wykonane części zamienne oznaczają równomierną pracę frezarek w zakładach produkcyjnych. Dopilnowanie ścisłych norm tolerancji zapobiega awariom układów posuwowych, ograniczając tym samym konieczność kosztownych przestojów naprawczych oraz przedwczesnej wymiany wyrobionych łożysk.
Polecane artykuły

Kiedy można przejść na „ty”?
Jak wygląda rynek szyb samochodowych? Ceny, dostępność i najnowsze trendy
Rola lekarza w terapii skoncentrowanej na przeniesieniu: co warto wiedzieć?
